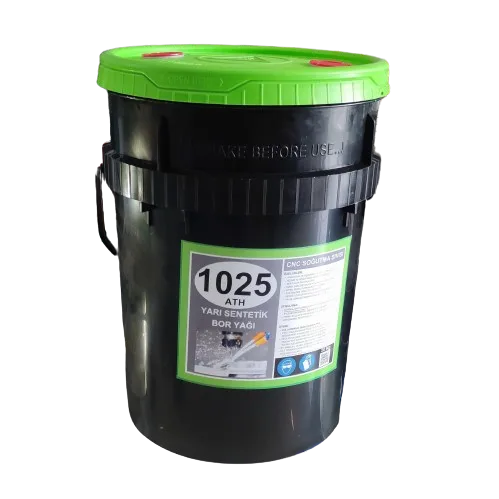
ATH-1102 halbsynthetischer Kühlschmierstoff
ATH-1102 halbsynthetischer Kühlschmierstoff
- Versand am selben Tag bei Bestellung bis 15:00 Uhr
- Originalware, Verkauf mit Rechnung
Produktbeschreibung
ATH-1102
Halbsynthetischer Kühlschmierstoff (Bohröl)
Eigenschaften
- Korrosions- und verschleißbeständig.
- Hohe Kühl- und Schneidwirkung.
- Hartwasserbeständig.
- Fremdöle wie Bettbahnöl werden nicht emulgiert.
- Frei von Nitril, Phenol und Formaldehyd.
- Trägt zur Standzeit der Schneide bei.
- Unterstützt die Späneabfuhr.
Anwendung
- Unter normalen Bedingungen wird er dem Wasser mit 5 % zugemischt (Refraktometer ~3,5).
- Die Nachsatzemulsion wird außerhalb angesetzt.
- Für abweichende Einsatzbedingungen wird das Mischungsverhältnis durch Versuch ermittelt.
Warnhinweise
- Vor dem Einsatz müssen Maschine und Fluidtank einschließlich der Schläuche desinfiziert werden.
- Die Emulsion muss regelmäßig kontrolliert werden.
- Die Maschine darf nicht ohne Ölabscheider betrieben werden.
- Eine Unterbrechung des Maschinenbetriebs verkürzt die Standzeit des Fluids.
- Das Gebinde wird vor Sonneneinstrahlung geschützt.
- Verbrauchte Chemikalien und deren Gebinde werden nach den Umweltvorschriften entsorgt.
- Zur Vermeidung von Hautkontakt werden Schutzkleidung und Schutzbrille getragen.
Gebinde und Preis: Gebindegröße (Liter/kg) und aktueller Listenpreis werden mit dem Angebot mitgeteilt.
Zugehörige technische Ratgeber
Für die richtige Werkzeugwahl und die passenden Schnittparameter
Oberflächenrauheit (Ra, Rz) und Schlichtfräsen: theoretische Berechnung, Wahl des Bahnabstands und Messung
Was Ra, Rz und Rmax tatsächlich messen, welche Änderungen die Normenreihe ISO 21920 bringt, wie die theoretische Rauheit aus Eckenradius und Vorschub berechnet wird, sowie Kammhöhe und Bahnabstand beim Kugelfräser und die Regeln zur Grenzwellenlänge.
12 Min. Lesezeit
Trochoidales Fräsen und Hochleistungszerspanung (HEM/HSM): Eingriffswinkel, Parameter und Berechnung des Zeitspanvolumens
Das Prinzip von geringem radialem und hohem axialem Eingriff; Berechnung von Eingriffswinkel und Spanungsdickenkorrektur, Vergleich des Zeitspanvolumens gegenüber dem Vollnutfräsen, CAM-Bezeichnungen und Anforderungen an die Werkzeugmaschine.
10 Min. Lesezeit
Fräsen von Titan und warmfesten Legierungen (ISO S): Parameter, Kühlung und Sicherheit
Bei ISO-S-Werkstoffen wie Ti-6Al-4V und Inconel 718 staut sich die Wärme nicht im Span, sondern an der Schneidkante. Schnittgeschwindigkeitsgrenzen, Hochdruckkühlung, trochoidale Eingriffskontrolle, Kerbverschleiß und die Brandgefahr durch Späne werden gemeinsam behandelt.
10 Min. Lesezeit